โดยปกติแล้ว การเผชิญหน้าจะเป็นการตัดครั้งแรกที่ช่างเครื่องคนใหม่เรียนรู้ และการตัดครั้งสุดท้ายที่มือผู้มีประสบการณ์หยุดคิด ซึ่งเป็นเหตุผลว่าทำไมมันถึงยังสร้างปัญหาอยู่ เชยชิ้นงาน เลื่อนผ่านส่วนท้าย แล้วคุณจะได้หน้าแบนเป็นรูปสี่เหลี่ยมจัตุรัสให้ใช้งาน ทำอย่างไม่ระมัดระวังและทุกการดำเนินการที่ตามมาจะสืบทอดข้อผิดพลาด ต่อไปนี้คือวิธีที่เราเผชิญหน้าเครื่องกลึงในร้านของเราเอง: ลักษณะการตั้งค่า ตัวเลขที่เราเริ่มต้น และข้อบกพร่องที่เราแก้ไขบ่อยที่สุด
สิ่งที่ต้องเผชิญบนเครื่องกลึงทำได้จริงๆ
การหันหน้าจะนำวัสดุออกจากปลายชิ้นงานเพื่อสร้างพื้นผิวตั้งฉากกับแกนการหมุน เครื่องมือจะเคลื่อนที่ในแนวรัศมีทั่วใบหน้า แทนที่จะเคลื่อนไปตามความยาวของชิ้นส่วน ผลลัพธ์ที่ได้คือใบหน้าอ้างอิง: บางสิ่งบางอย่างที่จะวางชิด วัดจาก หรือยึดไว้ในการปฏิบัติการครั้งที่สอง
โดยส่วนใหญ่ชิ้นงานจะเป็นทรงกระบอกและยึดไว้ในหัวจับแบบสามขากรรไกร หัวจับสี่ขากรรไกรหรือแผ่นปิดหน้าจะออกมาเมื่อชิ้นส่วนไม่ปกติ ผนังบาง หรือจำเป็นต้องหมุนเข้าอย่างถูกต้อง เพลาที่ยาวกว่ามักจะวิ่งระหว่างศูนย์กลางโดยมีสุนัขขับเคลื่อนที่หมุนอยู่
สองสิ่งที่กำหนดใบหน้าที่ดี มันจะแบนราบในทุกสิ่งที่ภาพวาดอนุญาต และเป็นรูปสี่เหลี่ยมจัตุรัสกับแกน สภาพผิวสำเร็จ สภาพเสี้ยน และรอบเวลาทั้งหมดเป็นไปตามจากทั้งสองประการ ใบหน้าที่ดูสดใสแต่หมดไปสองสามร้อยมิลลิเมตรจะยังคงดันตลับลูกปืนออกจากแนว ดังนั้นเราจึงตรวจสอบโดยใช้ตัวบ่งชี้แทนที่จะใช้ตา
การเผชิญหน้ากับการเลี้ยว: การป้อนที่ต่างกัน ผลลัพธ์ที่ต่างกัน
การดำเนินการทั้งสองมักสับสนเนื่องจากใช้เครื่องจักรเดียวกันและมักใช้เครื่องมือเดียวกัน ความแตกต่างคือทิศทางที่เครื่องมือเคลื่อนที่สัมพันธ์กับงาน
วิธีแยกแยะการกลึงปาดจากการกลึงที่เครื่องจักร | ด้าน | เผชิญหน้า | การหมุน |
| ฟีดเครื่องมือ | รัศมีพาดผ่านใบหน้าด้านท้าย | ตามแนวแกนตามความยาว |
| ผลลัพธ์ | หน้าแบนเป็นสี่เหลี่ยมจัตุรัสกับแกน | เส้นผ่านศูนย์กลางลดลง พื้นผิวทรงกระบอก |
| วัดความลึกแล้ว | ปิดท้ายตามแนวแกน | นอกเส้นผ่านศูนย์กลาง ตามแนวรัศมี |
| ความเร็วพื้นผิว | เปลี่ยนแปลงเมื่อเครื่องมือพาดผ่านใบหน้า | ค่าคงที่ที่เส้นผ่านศูนย์กลางที่กำหนด |
| การใช้งานทั่วไป | ยกกำลังสองปลายทำความสะอาดใบเลื่อยสร้างไหล่ | การนำเส้นผ่านศูนย์กลางภายนอกมาปรับขนาด |
การตั้งค่าก่อนการตัดครั้งแรก
ปัญหาที่เราเผชิญอยู่เกือบทุกปัญหาที่เราถูกถามเริ่มต้นก่อนที่เครื่องมือจะสัมผัสกับโลหะ การเตรียมห้านาทีจะช่วยรักษาส่วนที่เป็นเศษ
- รักษาระยะยื่นให้สั้น จับชิ้นงานให้มากที่สุดเท่าที่จะทำได้ ทุกมิลลิเมตรพิเศษที่ห้อยออกมาจากขากรรไกรจะเพิ่มแรงสั่นสะเทือนที่คุณไม่สามารถตัดออกไปได้ในภายหลัง
- ตั้งเครื่องมือไว้ที่ความสูงตรงกลาง เครื่องมือที่อยู่ตรงกลางจะถูและหมองคล้ำอย่างรวดเร็ว ส่วนที่อยู่ด้านล่างตรงกลางจะทิ้งจุดไว้ตรงกลางใบหน้า ตรวจสอบศูนย์ท้ายด้วยกฎหรือสี่เหลี่ยมเล็กๆ
- จับคู่เครื่องมือกับทิศทางการตัด เครื่องมือกลึงขวาแบบมาตรฐานจะจับการตัดด้วยวิธีปกติที่ด้านเข้าหา คุณจึงป้อนจากเส้นผ่านศูนย์กลางภายนอกเข้าด้านในโดยให้สปินเดิลหมุนเข้าหาตัวคุณ
- ล็อคแคร่และตั้งคอมปาวน์เพื่อให้ครอสสไลด์เคลื่อนเครื่องมือได้ตรงหน้า มุมใดๆ ที่เหลืออยู่ในสารประกอบจะเปลี่ยนหน้าแบนให้เป็นทรงกรวย
- แกะเศษออกและตรวจสอบให้แน่ใจว่าเครื่องมือมีพื้นที่ว่างถึงศูนย์กลางของงานโดยที่ด้ามจับไม่ทำให้หัวจับเปรอะเปื้อน
ลำดับการเผชิญหน้าที่ใช้ได้ผล
ลำดับด้านล่างคือสิ่งที่เราสอนที่หน้าร้าน เหมาะกับเครื่องกลึงแบบแมนนวลและแปลเป็นโปรแกรม CNC โดยตรง
- ปัดปลายเบาๆ โดยให้สปินเดิลทำงานด้วยความเร็วปานกลาง และดูว่าเครื่องมือสัมผัสกันที่ใดก่อน การตัดบางส่วนจะบอกคุณว่าชิ้นงานไม่ได้อยู่ในขากรรไกรหรือถูกเลื่อยเป็นมุม
- นำกระดาษหยาบจากขอบด้านนอกไปทางกึ่งกลาง โดยเหลือพื้นที่ไว้ประมาณ 0.2 มม. ถึง 0.5 มม. สำหรับการเก็บผิวละเอียด
- ถอยกลับ หยุดสปินเดิล และตรวจสอบความยาวโดยรวมกับแบบร่างก่อนที่จะดำเนินการต่อไป การถอดอีก 0.3 มม. ออกง่ายกว่าการใส่กลับเข้าไปมาก
- ใช้การตัดเก็บขั้นสุดท้ายด้วยคมตัดที่คม อัตราป้อนที่เบากว่า และมีทิศทางการเคลื่อนที่เดียวกัน เพื่อให้การเก็บผิวสำเร็จมีความสม่ำเสมอทั่วทั้งหน้างาน
- หยุดไม่ให้มีจุดตายบนเครื่องจักรแบบแมนนวล หรือตั้งโปรแกรมเครื่องมือให้เคลียร์เส้นกึ่งกลางบน CNC จากนั้นทำลายขอบด้วยตะไบละเอียดหรือเครื่องมือลบคมในขณะที่งานดำเนินไปอย่างช้าๆ
จุดหนึ่งที่ควรทำซ้ำ: เมื่อเครื่องมือเข้าใกล้แกน ความเร็วพื้นผิวจะลดลงสู่ศูนย์ การตัดตรงนั้นใกล้กับการเสียดสีมากกว่าการตัด ซึ่งเป็นสาเหตุที่ทำให้ผิวสำเร็จมักจะเสื่อมสภาพในช่วง 2-3 มิลลิเมตรสุดท้ายของใบหน้า ความเร็วของสปินเดิลที่สูงขึ้นเล็กน้อย อัตราป้อนที่เบากว่าใกล้ศูนย์กลาง หรือการควบคุมความเร็วพื้นผิวคงที่บน CNC ล้วนช่วยได้
ความเร็ว อัตราป้อน และความลึกของการตัด
ตัวเลขขึ้นอยู่กับวัสดุ ความแข็งแกร่ง และเครื่องมือ แต่นี่คือช่วงที่เราเริ่มต้นจากการกลึงที่แน่นพอสมควรพร้อมเม็ดมีดคาร์ไบด์
ค่าเริ่มต้นสำหรับเครื่องกลึงเบา ปรับให้เข้ากับวัสดุ ความแข็งแกร่ง และการตกแต่งที่ต้องการ | พารามิเตอร์ | หยาบ | จบ |
| ความลึกของการตัด | 0.5 มม. ถึง 2 มม | 0.1 มม. ถึง 0.4 มม |
| ฟีดต่อการปฏิวัติ | 0.1 มม. ถึง 0.25 มม | 0.05 มม. ถึง 0.1 มม |
| ความเร็วแกนหมุน | ตั้งจากเส้นผ่านศูนย์กลางที่ใหญ่ที่สุด | สามารถยกขึ้นเพื่อใบหน้าที่สะอาดยิ่งขึ้น |
| น้ำยาหล่อเย็น | น้ำท่วมหากมี | น้ำท่วมหรือทาแปรงเบา ๆ |
ตั้งค่าความเร็วแกนหมุนจากเส้นผ่านศูนย์กลางที่ใหญ่ที่สุดที่คุณกำลังตัด ไม่ใช่ขนาดที่เสร็จแล้ว ตัวอย่างเช่น หน้าตัด 40 มม. และหน้าตัด 10 มม. ต้องการ rpm ที่แตกต่างกันมากเพื่อรักษาความเร็วพื้นผิวเท่ากัน และขอบด้านนอกคือจุดที่การตัดส่วนใหญ่เกิดขึ้น
เมื่อใบหน้าผิดพลาด
ข้อผิดพลาดที่เผชิญหน้าส่วนใหญ่จะหายไปในไม่กี่วินาทีแรก การอ่านพื้นผิวขณะตัดช่วยประหยัดการคาดเดาได้มาก
- เครื่องหมายพูดคุย: ระยะยื่นมากเกินไป เสาเครื่องมือหลวม ชิ้นงานที่ไม่รองรับ หรือฟีดที่หนักเกินไป ลดระยะยื่นก่อน จากนั้นจึงป้อน
- ใบหน้าคว่ำหรือนูน: เครื่องมือไม่ได้อยู่ที่ความสูงตรงกลาง หรือตัวเลื่อนไม่ได้เคลื่อนที่เป็นสี่เหลี่ยมจัตุรัสไปยังแกน
- ฉีกขาด มีรอยเปื้อน: ขอบทื่อ หรือความเร็วพื้นผิวใกล้จุดศูนย์กลางที่ต่ำเกินกว่าจะตัดให้เรียบร้อย
- เสี้ยนหนักที่ขอบด้านนอก: เม็ดมีดสึกหรอและอัตราการป้อนที่ดันมากกว่าการตัดโลหะ
- ปิ๊ปทิ้งไว้ตรงกลาง: เครื่องมือหยุดสั้นจากแกน หรือรูปทรงปลายจมูกเครื่องมือไม่เหมาะกับการหันเข้าหาศูนย์กลาง
โดยที่คุณภาพของใบหน้าจะแสดงในส่วนจริง
ใบหน้าไม่ค่อยมีจุดจบในตัวมันเอง บนเพลาแบบขั้นบันได ไหล่ที่ถือลูกปืนต้องนั่งเป็นฉากเดียวกับเจอร์นัล หรือโหลดล่วงหน้าและหนีออกไปนอกหน้าต่าง บนบุชชิ่งสีบรอนซ์ ปลายด้านที่หันหน้าจะกำหนดความยาวที่ติดตั้งไว้ และตัดสินใจว่าจะวางชิ้นส่วนไว้ในตัวเรือนอย่างไร ช่องเฟืองจะต้องผ่านการตัดเฉือนทั้งสองด้าน ดังนั้นความหนาและความขนานจึงอยู่ในพิกัดความเผื่อก่อนที่ฟันจะถูกตัด เมื่อรายละเอียดเหล่านั้นลอยไป ที่ประชุมทั้งหมดจะแจ้งให้คุณทราบในภายหลัง
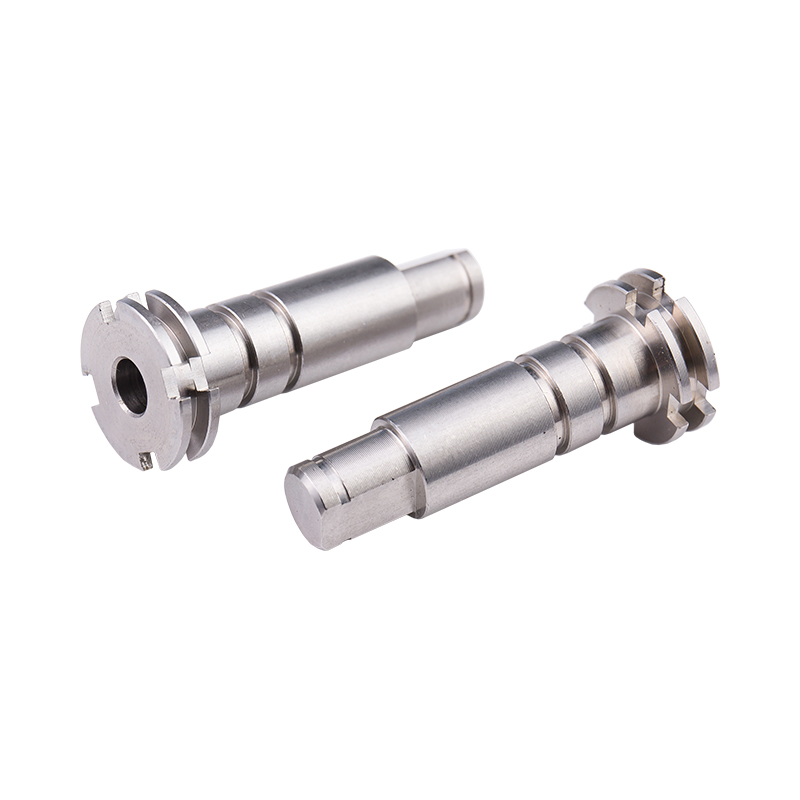 เพลาขับสเต็ปสเตนเลสสตีลสั่งทำพิเศษ เพลาสแตนเลสกลึงสั่งทำพิเศษสำหรับการเชื่อมต่อมอเตอร์และแบริ่ง พร้อมข้อกำหนดเฉพาะและการรักษาพื้นผิวที่กำหนดไว้สำหรับการใช้งาน การหันหน้าไปทางไหล่ช่วยสนับสนุนความแม่นยำในการประกอบ ดูผลิตภัณฑ์ →
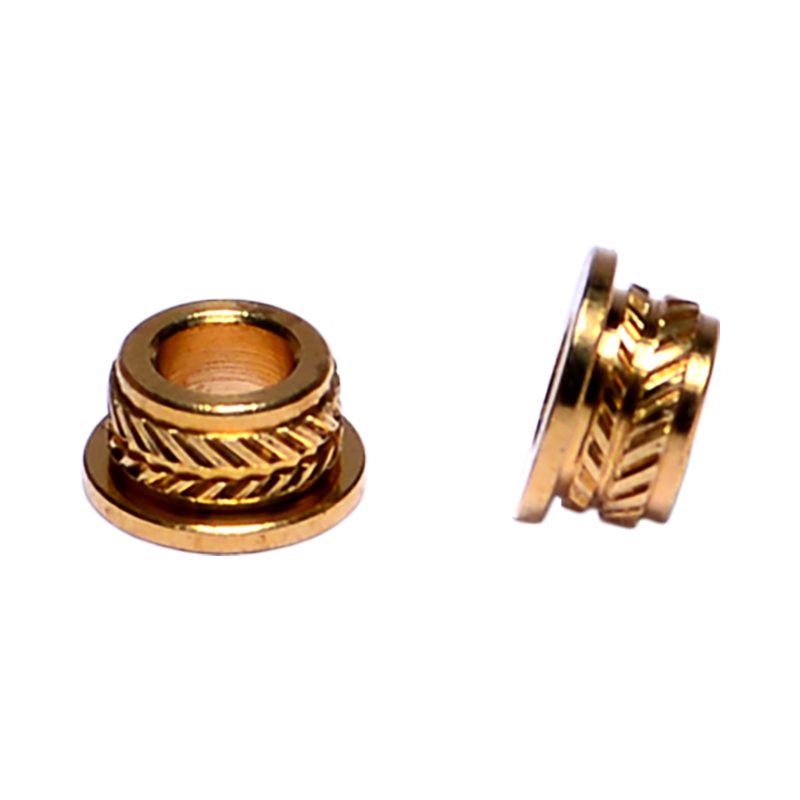 บูชบรอนซ์แบบกำหนดเองสำหรับการผลิต B2B บูชบรอนซ์สั่งทำพิเศษจากผู้ผลิตที่นำเสนองานกลึง CNC และเอาต์พุตปริมาณมาก ปลายที่หันหน้าไปทางช่วยกำหนดความยาวในการติดตั้งและที่นั่งในตัวเรือน ดูผลิตภัณฑ์ →
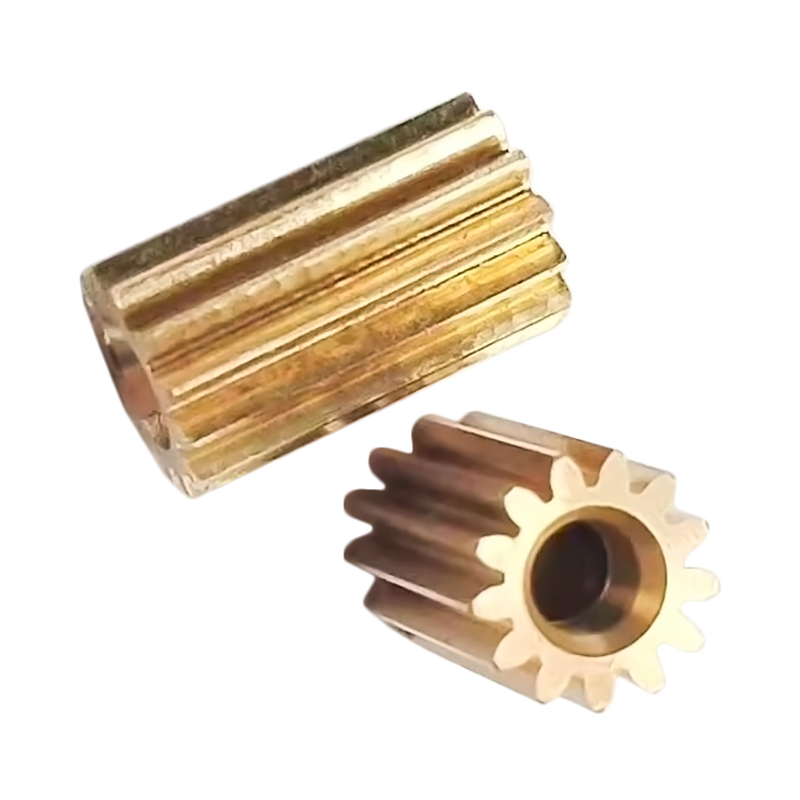 เฟืองตรงทองเหลืองแบบกำหนดเองสำหรับการส่งกำลัง เฟืองตรงกลึงทองเหลืองสำหรับการส่งกำลังที่ขับเคลื่อนด้วยมอเตอร์ ประมวลผลตามข้อกำหนดเฉพาะและการปรับสภาพพื้นผิวที่ต้องการ โดยหันหน้าเข้าหาความหนาและความขนานกัน ดูผลิตภัณฑ์ →
นี่คือเหตุผลที่เราถือว่าการหันหน้าเป็นขั้นตอนมาตรวิทยามากกว่าการหยาบ ชิ้นส่วนที่ออกจากเซลล์หมุนของเราจาก งานเพลาขั้นบันได สำหรับตัวยึดขนาดเล็ก จะต้องตรวจสอบความเหลี่ยมและความยาว แทนที่จะวัดเส้นผ่านศูนย์กลางเพียงอย่างเดียว ทีมงานของเราได้เขียนแนวทางที่กว้างขึ้นไว้ ความแม่นยำของมิติจะคงอยู่ตลอดการดำเนินการผลิตอย่างไร และการเผชิญหน้าเป็นสถานที่แรกที่วินัยเริ่มต้น
นิสัยที่ทำให้ใบหน้าแบน
อายุการใช้งานและความอดทนของเครื่องมือมีความสำคัญมากกว่าการตั้งค่าใดๆ เก็บเม็ดมีดสำรองหรือเครื่องมือที่เพิ่งลับคมไว้ใกล้มือ เพื่อไม่ให้ขอบทื่อกลายเป็นเหตุผลให้ตกแต่งหน้างานได้ไม่ดี ใช้การผ่านพิเศษที่ระดับความลึกที่เบากว่า แทนที่จะต้องตัดหนักจนทำให้ชิ้นงานเบี่ยงเบน อย่าทิ้งกุญแจหัวจับไว้ในหัวจับ โดยถือที่จับไฟล์ไว้ในมือและห่างจากหัวจับที่หมุนอยู่ และใช้ตะขอหรือแปรงล้างเศษไม้ที่เป็นเส้นยาวๆ แทนที่จะใช้นิ้วที่สวมถุงมือ นิสัยเล็กๆ น้อยๆ เหล่านี้คือสิ่งที่ทำให้พื้นที่ร้านค้าสงบ และผู้ปฏิบัติงานที่สงบก็ตัดหน้าได้ดีขึ้น
การหันหน้าเข้าหาเครื่องกลึงเป็นแนวคิดง่ายๆ ที่ต้องทำการตัดสินใจเล็กๆ น้อยๆ มากมาย เช่น ระยะที่ยื่นออกมาจากขากรรไกร ตำแหน่งที่เครื่องมืออยู่สัมพันธ์กับศูนย์กลาง วิธีการเคลื่อนที่ของเครื่องมือ และปริมาณวัสดุที่คุณทิ้งไว้ในการกลึงครั้งสุดท้าย รับสิ่งที่ถูกต้องและการดำเนินการใช้เวลาไม่กี่นาทีและมีความอดทนโดยไม่ยุ่งยาก หากทำผิดและข้อผิดพลาดจะติดตามชิ้นส่วนไปจนถึงการประกอบ หากใบหน้าบนส่วนประกอบชิ้นใดชิ้นหนึ่งของคุณหลุดออกจากข้อกำหนด โปรดส่งแบบร่างและภาพถ่ายของพื้นผิวสำเร็จมาให้เรา แล้วเราจะแจ้งให้คุณทราบว่าเราจะเปลี่ยนแปลงอะไรในการตั้งค่า