การเผชิญหน้ามักเป็นการดำเนินการแรกที่ช่างเครื่องมือใหม่เรียนรู้ และมักจะเป็นคนตัดสินใจอย่างเงียบๆ ว่าชิ้นส่วนนั้นดีหรือเป็นเศษซาก หากคุณเคยเห็นเครื่องมือเคลื่อนที่ข้ามปลายชิ้นงานที่กำลังหมุนอยู่และทิ้งพื้นผิวเรียบไว้ด้านหลัง แสดงว่าคุณเคยเห็นการทำงานแบบหันหน้าเข้าหาเครื่องกลึงแล้ว สิ่งที่ดูเรียบง่ายต้องใช้ความคิดมากกว่าที่คนส่วนใหญ่คาดหวัง: ความสูงของเครื่องมือ ทิศทางการป้อน ความเร็วตัด และการจับชิ้นงาน ทั้งหมดนี้จะปรากฏบนผิวหน้าที่เสร็จแล้ว
คู่มือนี้ครอบคลุมการใช้งานจริงของการกลึงปาดบนเครื่องกลึงแบบแมนนวลและ CNC ตั้งแต่การตั้งค่างานไปจนถึงการแก้ไขปัญหา และปิดท้ายด้วยรายละเอียดที่สำคัญเมื่อหน้าแบนต้องทนต่อความคลาดเคลื่อนในการผลิต
สิ่งที่หันหน้าไปทางเครื่องกลึงทำได้จริง
การหันหน้าจะลดความยาวของชิ้นงานและสร้างพื้นผิวเรียบที่ตั้งฉากกับแกนการหมุน ชิ้นงานจะหมุนในขณะที่เครื่องมือจุดเดียวป้อนผ่านผิวหน้าส่วนท้าย ซึ่งมักจะจากเส้นผ่านศูนย์กลางภายนอกเข้าหาศูนย์กลาง หรือในทางกลับกัน อัตราป้อนตั้งฉากคือข้อแตกต่างที่สำคัญจากการกลึง โดยที่เครื่องมือเคลื่อนที่ขนานกับแกนและลดเส้นผ่านศูนย์กลางแทน
ในร้านค้าที่ทำงาน การหันหน้าจะทำงานหลายอย่างพร้อมกัน:
- สร้างหน้า Datum สี่เหลี่ยมที่สะอาดตาซึ่งสามารถวัดการทำงานในภายหลังได้
- หั่นปลายแท่งที่เลื่อยแล้วหรือหยาบเพื่อให้ชิ้นส่วนมีความยาวที่ทราบ
- ขจัดขอบที่ขาดซึ่งทิ้งไว้โดยเลื่อยวงเดือนหรือเครื่องมือแยกส่วน
- เตรียมปลายสำหรับการเจาะตรงกลาง การลบมุม หรือการทำเกลียว
เนื่องจากมีหลายอย่างขึ้นอยู่กับมัน ใบหน้าที่ไม่เป็นรูปสี่เหลี่ยม เรียวหรือเป็นจานจึงมักทำให้เกิดข้อผิดพลาดในทุกขั้นตอนต่อไปนี้
การตั้งค่าสำหรับการเจียระไนแบบ Clean Facing
ปัญหาที่เผชิญอยู่ส่วนใหญ่คือปัญหาการตั้งค่าที่ซ่อนอยู่ ก่อนที่จะสัมผัสคันโยกฟีด ให้ดูแลพื้นฐานบางประการก่อน
การทำงานและการยื่นออกมา
จับชิ้นงานให้ใกล้กับปากจับของหัวจับมากที่สุดเท่าที่จะทำได้ และทำให้ความยาวที่ไม่ได้รับการสนับสนุนสั้นลง สำหรับจานหรือวงแหวนบางๆ การป้อนอย่างนุ่มนวลจะตัดผ่านการตัดที่หนักหน่วงซึ่งจะทำให้ชิ้นส่วนหลุดออกจากเครื่องมือ หากใบหน้าเป็นเพียงคุณสมบัติเดียวที่ถูกตัดเฉือน ปากจับแบบอ่อนหรือฟิกซ์เจอร์แบบธรรมดามักจะให้ความแม่นยำมากกว่าการเปลี่ยนแปลงพารามิเตอร์การตัดใดๆ
ความสูงของเครื่องมือที่อยู่ตรงกลาง
ตั้งปลายเครื่องมือให้ตรงกับเส้นกึ่งกลางของสปินเดิล เครื่องมือที่ตั้งไว้เหนือกึ่งกลางจะเหลือปุ่มเล็กๆ ไว้ตรงกลางใบหน้า ตั้งไว้ด้านล่างตรงกลาง จะถู ดันงาน และทำให้เกิดพื้นผิวที่หยาบกระด้าง เซ็นเตอร์เกจ กฎเหล็กที่หนีบไว้ระหว่างเครื่องมือกับชิ้นงาน หรือตัวระบุหน้าปัดบนตัวเลื่อนจะช่วยให้คุณเข้าใกล้ได้ และการทดสอบการตัดเพียงเล็กน้อยช่วยยืนยันได้
การเลือกเครื่องมือและรูปทรง
เครื่องมือทางขวาและซ้ายป้อนในทิศทางตรงกันข้าม ดังนั้นให้จับคู่เครื่องมือกับทิศทางที่คุณต้องการเคลื่อนที่ และตรวจสอบให้แน่ใจว่าคมตัด (ไม่ใช่ด้านข้าง) เข้าทำงาน รักษาระยะยื่นของเครื่องมือให้เหลือน้อยที่สุดเพื่อให้งานเคลียร์ รูปทรงคายบวกเหมาะกับเครื่องจักรที่เบากว่า รัศมีปลายคมตัดเล็กช่วยให้ได้ผิวสำเร็จที่ละเอียดกว่าแต่ปลายอ่อนกว่า และรัศมีที่ใหญ่กว่าจะเพิ่มแรงตัดมากพอที่จะกระทบกับชิ้นส่วนที่เรียวยาวได้
หันหน้าเข้าหรือหันหน้าออก
ทิศทางการป้อนคือการตัดสินใจที่คุ้มค่าที่จะจงใจมากกว่าที่จะกระทำจนเป็นนิสัย
- หันหน้าออก (เส้นผ่านศูนย์กลางจากกึ่งกลางถึงภายนอก): การตัดเริ่มต้นที่บริเวณตรงกลางและเคลื่อนออกไปด้านนอก เครื่องมือออกจากงานได้อย่างหมดจดที่ขอบด้านนอก ซึ่งมักจะปรับปรุงการตกแต่งในส่วนปิดของหน้าตัด และดันเสี้ยนไปที่เส้นผ่านศูนย์กลางภายนอก ซึ่งตะไบหรือการลบมุมจะดึงออกได้อย่างง่ายดาย
- หันหน้าเข้า. (เส้นผ่านศูนย์กลางภายนอกเข้าหาศูนย์กลาง): เครื่องมือเข้าที่ขอบด้านนอกและสิ้นสุดที่กึ่งกลาง มักใช้วิธีนี้เมื่อจัดการเสี้ยนใกล้กับรูเจาะได้ง่ายกว่า หรือเมื่อการเจาะตรงกลางต่อไปนี้จะทำให้วัสดุนั้นหลุดออกไป
ช่างเครื่องหลายคนหยาบเข้าหาศูนย์กลางแล้วนำบัตรผ่านการตกแต่งออกไปด้านนอก ไม่ว่าคุณจะเลือกทิศทางใดก็ตาม ให้สม่ำเสมอทั่วทั้งชุดเพื่อให้ใบหน้าเปลี่ยนกันได้
ความเร็ว อัตราป้อน และความลึกของการตัด
ข้อดีอย่างหนึ่งของการเผชิญหน้าคือความเร็วพื้นผิวจะเปลี่ยนไปเมื่อเครื่องมือเคลื่อนที่ ที่เส้นผ่านศูนย์กลางภายนอก งานจะเคลื่อนที่เร็วที่สุด ใกล้ศูนย์กลางแทบจะไม่เคลื่อนไหวเลย สำหรับเครื่องกลึงธรรมดาที่ทำงานที่ RPM คงที่ นั่นหมายความว่าขอบล้อมักจะถูกตัดเร็วเกินไปและตรงกลางช้าเกินไป การลดความเร็วของสปินเดิลลงเล็กน้อยและการลดอัตราป้อนบนรอบการเก็บผิวละเอียดมักจะทำให้หน้างานมีความสม่ำเสมอมากขึ้น
จุดเริ่มต้นโดยประมาณสำหรับการกลึงปาดในเหล็กเหนียวพร้อมเครื่องมือคาร์ไบด์ ปรับตามความแข็งแกร่งของเครื่องจักร เกรดเม็ดมีด และวัสดุชิ้นงาน | ผ่าน | ความลึกของการตัด | ฟีด | ความเร็วพื้นผิว | วัตถุประสงค์ |
| หยาบ | 1.0 ถึง 2.5 มม | 0.15 ถึง 0.30 มม./รอบ | 120 ถึง 180 ม./นาที | ลบสต็อกและปลายเลื่อยออก |
| กึ่งสำเร็จรูป | 0.3 ถึง 0.8 มม | 0.10 ถึง 0.20 มม./รอบ | 150 ถึง 200 ม./นาที | ความเรียบและความยาวที่ถูกต้อง |
| จบ | 0.05 ถึง 0.20 มม | 0.05 ถึง 0.12 มม./รอบ | 180 ถึง 250 ม./นาที | เสร็จสิ้นขั้นสุดท้ายและใบหน้า Datum |
หันหน้าไปทางเครื่องกลึง CNC
บนเครื่องกลึง CNC รูปทรงของการตัดจะเหมือนกัน มีเพียงการควบคุมเท่านั้นที่เปลี่ยนแปลง มีบางจุดที่ควรค่าแก่การจดจำ
- การผ่านหน้าจะถูกตั้งโปรแกรมให้เป็นการเคลื่อนที่ตรงไปตามแกน X ที่ Z คงที่ หรือเป็นรอบการหันหน้าแบบกระป๋อง เช่น G72 บนส่วนควบคุมสไตล์ Fanuc หลายแบบ
- ความเร็วพื้นผิวคงที่ (G96) จะรักษาความเร็วตัดให้คงที่เมื่อเครื่องมือเข้าใกล้ศูนย์กลาง จับคู่กับแคลมป์ความเร็วสปินเดิลสูงสุด ไม่เช่นนั้นสปินเดิลจะหมุนเมื่อเส้นผ่านศูนย์กลางหดตัว
- อัตราป้อนต่อรอบช่วยให้โหลดเศษสม่ำเสมอโดยไม่คำนึงถึงเส้นผ่านศูนย์กลาง
- ระยะผ่านการเก็บผิวละเอียดบางที่แยกจากกัน ซึ่งมักจะอยู่ที่ 0.1 ถึง 0.2 มม. ช่วยให้ได้ผิวสำเร็จและความเรียบของหน้าตัดที่คาดเดาได้
ความสามารถในการทำซ้ำเป็นประโยชน์อย่างแท้จริง และยังขึ้นอยู่กับออฟเซ็ตเครื่องมือที่ถูกต้องและชิ้นส่วนแรกที่ได้รับการยืนยัน การวิ่งเพลาแบบขั้นบันไดเป็นตัวอย่างที่ดีของผลลัพธ์ที่ได้
 เพลาขับสเต็ปสเตนเลสสตีลสั่งทำพิเศษ เพลาขั้นบันไดสแตนเลสกลึงแบบกำหนดเองสำหรับการเชื่อมต่อมอเตอร์ แบริ่ง หรืออุปกรณ์เสริม คุ้มค่าที่จะตรวจสอบสำหรับการผลิตเพลาขั้นบันไดที่ทำซ้ำได้และความแม่นยำของส่วนประกอบตัวขับเคลื่อน ดูผลิตภัณฑ์ →
เหตุใดใบหน้าจึงมีความสำคัญมากกว่าเส้นผ่านศูนย์กลาง
ในชิ้นส่วนที่วางซ้อนกัน นั่ง หรือหมุน ใบหน้าด้านท้ายจะเป็นข้อมูลอ้างอิงในการวัดส่วนอื่นๆ เพลาแบบออปติคัลเป็นตัวอย่างที่ดี: ผิวหน้าจะต้องแบนและเป็นสี่เหลี่ยมเพื่อให้ชุดประกอบดูสมจริง โดยไม่มีการเบี่ยงเบนหนีศูนย์ที่ไหล่ ตรรกะเดียวกันนี้ใช้กับตัววาล์ว ช่องว่างเกียร์ และส่วนประกอบของไดรฟ์ ซึ่งข้อผิดพลาดที่ใบหน้าเพียงไม่กี่ไมโครเมตรกลายเป็นเสียงรบกวน แรงสั่นสะเทือน หรือการสึกหรอก่อนเวลาอันควรที่ปลายน้ำ นั่นเป็นส่วนใหญ่ของ ความแม่นยำของมิติถูกควบคุมอย่างไร ในปริมาณการผลิต
 เพลาแสงสแตนเลสแบบกำหนดเองพร้อมช่อง เพลาลำแสงสเตนเลสสตีลแบบหมุนพร้อมช่องสำหรับส่วนประกอบข้อต่อแบบเคลื่อนย้ายได้ ผลิตขึ้นตามข้อกำหนดเฉพาะ คุ้มค่าที่จะตรวจสอบว่าส่วนท้ายของสี่เหลี่ยมมีความสำคัญอย่างไร ดูผลิตภัณฑ์ →
การผสมพันธุ์ใบหน้าบนบูชและตัวเรือน
บูชโชว์อีกด้านของเหรียญ บุชชิ่งสีบรอนซ์แบบมีหน้าแปลนหรือธรรมดาถูกกดลงในตัวเรือนและถือเพลาหมุน ดังนั้นใบหน้าปลายทั้งสองจึงต้องเป็นรูปสี่เหลี่ยมจัตุรัสกับรูและไม่มีครีบนูน เศษเสี้ยนที่ทิ้งไว้ที่ปลายด้านหนึ่งสามารถหยุดบุชชิ่งที่นั่งได้จนสุด ซึ่งทำให้เกิดระยะห่างและปรากฏขึ้นในภายหลังเนื่องจากความร้อนและการสึกหรอ การกลึงปาดที่สะอาดตามด้วยการลบมุมแบบเบาแทบไม่ต้องเสียค่าใช้จ่ายใดๆ และป้องกันปัญหาดังกล่าวโดยสิ้นเชิง
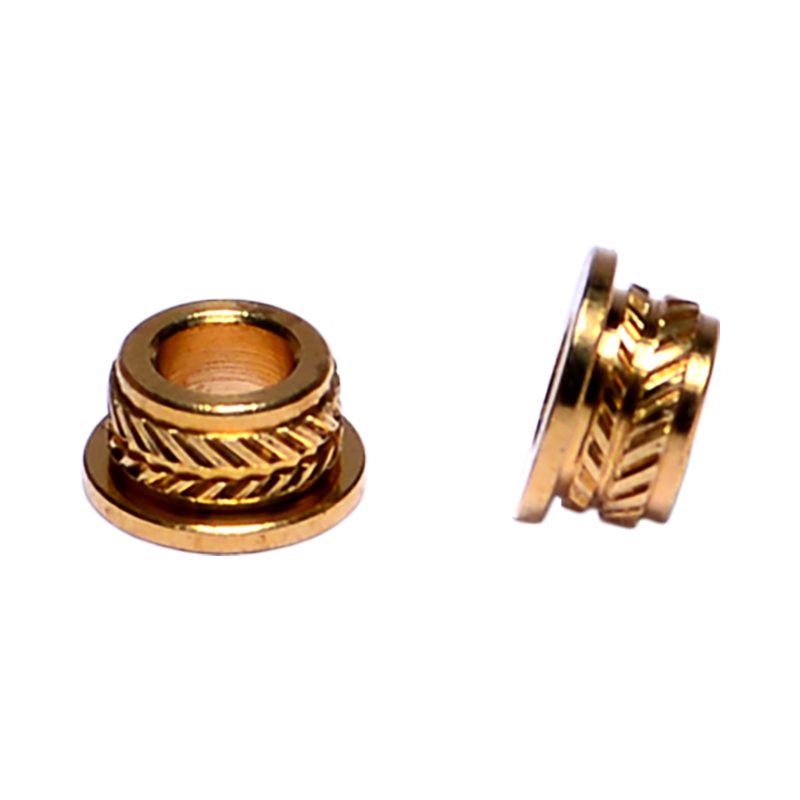 บูชบรอนซ์แบบกำหนดเองสำหรับการผลิต B2B ตัวเลือกบูชสีบรอนซ์ที่ปรับแต่งตามความต้องการแบบธุรกิจกับธุรกิจ ควรค่าแก่การรับชมเมื่อความแม่นยำในการนั่ง ผิวหน้าไร้เสี้ยน และผิวหน้าที่สะอาดเป็นสิ่งสำคัญในการประกอบตัวเรือนและเพลา ดูผลิตภัณฑ์ →
การเผชิญหน้าให้รางวัลความอดทนมากกว่าพลัง วางเครื่องมือไว้ที่ศูนย์กลาง รักษาการตั้งค่าให้เข้มงวด และปล่อยให้การตกแต่งขั้นสุดท้ายเบาๆ ทำหน้าที่ จากนั้นหน้างานจะเรียบ ทำซ้ำได้ และพร้อมสำหรับการดำเนินการใดๆ ก็ตามที่จะเกิดขึ้นต่อไป
Kunshan Hong Yong Sheng ผลิตภัณฑ์ฮาร์ดแวร์ที่มีความแม่นยำ เครื่องจักรและแม่พิมพ์ชิ้นส่วนประเภทนี้ ตั้งแต่แกนเพลาและบูชไปจนถึงตัวยึดและส่วนประกอบที่ฉีดขึ้นรูป หากคุณมีภาพวาดที่การเผชิญหน้าต้องอดทน วิศวกรของเรายินดีที่จะพูดคุยถึงวิธีดำเนินการในการผลิต